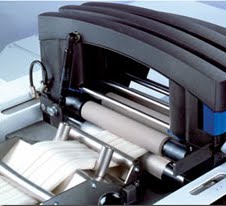
-Penúltima máquina del proceso.
-Se alimenta con cinta.
-Aplica alto estiraje y torsión parcial.
-Produce “pabilo” que se arrolla en carrete.
-Cambio de carretes llenos por vacíos (se denomina “mudada”, manual o automatizada).

Moderna mechera para lana ofrecida por CMT Overworld Machinery Co. Ltd.
INTRODUCCIÓN.
Este equipo es el penúltimo en transformar las fibras con que se alimenta, procedente de carda (para hilos muy gruesos y corrientes), de estirador (para fibras regulares a finas), o bien, de peinadora (para fibras de calidad superior). Tiene por objeto dar un adelgazamiento a la masa de fibras, hasta convertir la cinta de manuar en una mecha o pabilo, con una pequeña torsión para que resista la envoltura y manipulación en el proceso siguiente. Dicha transformación se consigue al aplicar alto estiraje con un dispositivo o tren de 3 sobre 3, entre cilindro intermedio y productor se encuentra la bandita o manguito de alto estiraje; las velocidades, encartamientos o distancias estarán en relación a las características físicas de las fibras y al número o grosor del pabilo que se desea obtener.
En la mechera se cumplen las siguientes funciones:
*Cada puesto de trabajo es alimentado con una cinta proveniente de manuares.
*Se da un estiraje al material formando una delgada cinta.
*Se le da una ligera torsión a la delgada cinta formando una mecha o pabilo.
*La mecha o pabilo es depositado sobre una carreta plástica, formando un paquete de
forma especial.
La torsión es insertada en el pabilo estirado para darle resistencia. En una cinta hay
suficiente masa de fibras para que estas permanezcan juntas sin necesidad de dar torsión.
El retorcido del pabilo distribuye las fibras en un ligero ordenamiento en forma de espiral, para permitir que ellas se adhieran entre si. La torsión que se da al pabilo debe de ser la suficiente para que éste se envuelva fácilmente en la carreta y para que luego se desenvuelva sin problemas cuando se alimente a la hiladora.
El exceso de torsión disminuye la productividad de la mechera y causa trastornos durante el estiraje en la hiladora. Es por eso que la cantidad de torsión a insertar en una mecha debe ser cuidadosamente evaluada.
FORMACIÓN DEL PAQUETE.
• Formación de capas: El pabilo debe ser colocado sobre el bote, cuidadosa y
uniformemente durante la formación del paquete. La máquina coloca las espiras de
pabilo lado a lado, vertical y horizontalmente.
• Envoltura: El pabilo debe ser envuelto sobre el bote a cierta velocidad de
manera que, no tenga ni mucha tensión ni quede muy flojo. Un paquete bien
envuelto es aquel que tiene la densidad deseada, es decir que no esté ni muy tenso ni
muy flojo en su movimiento desde el cilindro frontal a través del volante y sobre
el carro o bote. Para obtener una buena envoltura, la máquina debe estar ajustada para
dar una tensión correcta y constante a medida que cambia el diámetro del paquete con cada capa de pabilo que se agrega.
• Construcción de la envoltura: Como las capas sucesivas de pabilo son envueltas sobre el bote, el número de espiras por capa disminuye gradualmente en la parte
superior e inferior de la carreta con el fin de dar cierta conicidad al paquete. La
construcción cónica de la envoltura está estrictamente asociada con la operación de
formación de capas. La mechera tiene un mecanismo de construcción de envoltura
que hace posible darle al paquete una forma apropiada para que resista el manejo.
Otro propósito de la construcción de la envoltura, es colocar la mayor cantidad de
pabilo sobre la carreta sin que ocasione problemas en la saca, transporte, atril y
alimentación en las continuas de hilar.
El paquete de pabilo tiene dimensiones determinadas de acuerdo al formato de la máquina. Las más comunes son 10 x 5”, 12 x 5 ½ “, 14 x 6 ½ “. Donde el primer número indica la longitud y el segundo, el diámetro del paquete.
Una mechera normalmente tiene 96 ó 108 puestos de trabajo y cuando se produce un
problema en alguno de ellos, es necesario detener la marcha de toda la máquina.
Cuando se produce un reviente de la mecha en algún puesto de trabajo ésta es succionada por una corriente de aire que actúa mientras se detiene la máquina. Estas fibras succionadas, son llevadas a una cámara especial donde se recolectan y luego se extraen como subproducto, el cual es conocido como Pneumafil. Este se considera de alta calidad y es reprocesado nuevamente mezclándolo con algodón de paca.
DESCRIPCIÓN GENERAL DEL PROCESO.
 Al salir del tren de estiraje, el material se dirige hacia el cabrestillo, que es un brazo metálico que se apoya sobre el huso y gira a determinadas vueltas para impartir las torciones requeridas en el material.
En la parte inferior del cabrestillo, un pequeño brazo horizontal llamado paletón, con un orificio central por donde pasa el pabilo contribuye al arrollamiento del material en el carrete, este arrollamiento es continuo de la base hasta la punta y hasta obtener el grosor requerido en el carrete a producir.
Cuando ya se ha llenado el carrete completamente, la máquina se detiene de manera automática, se efectúa la mudad y se reinicia el proceso.
El operario de esta máquina se le llama velocero.
DESCRIPCIÓN DE LA MÁQUINA.
El veloz cuanta con un frente de acuerdo al número de husos en cada máquina, los hay de 60, 80, 120 y hasta 240 husos. En un extremo se encuentra el motor principal al que se acopla el sistema de transmisión o de engranaje, contiene también sistema eléctrico- electrónico, indicadores de luz para paro por rotura, botones de accionamiento-pausa y paro a lo largo de la máquina.
La parte trasera está provista de unos soportes con cilindros que giran a la misma velocidad del cilindro alimentario del tren de estiraje. Cada bote de cinta de alimentación se coloca en la parte trasera, y cada una es conducida por guías. Para cada cinta, los cilindros antes mencionados, tienen un sensor de rotura o terminación de material.
Antes de llegar al tren de estiraje, la cinta pasa sobre una barra pulida tensora, para cuando se detenga la máquina, éstas no se cuelguen y enreden unas con otras. La cinta pasa por el tren de estiraje y sale para conducirse hasta el cabrestillo que le aplicará la torsión correspondiente. Para cada huso corresponde un cabrestillo y todo el conjunto de ellos se encuentran en la parte frontal.
Se le denomina “masa” a esta sección que sube desde la parte inferior del carrete a la superior, para efectuar el llenado gradual hasta determinado diámetro.
Cada huso donde va cada cabrestillo tiene diferente tamaño para diferentes “alzadas” de carrete vacío (se denomina a la distancia o longitud en C3 de cada carrete vacío de la base de su punto, esta variación es de acuerdo al modelo y marca de la máquina).
Sobre el tren de estiraje, y para cada 2 husos, se coloca el “nahualt de fieltro” o esponjas para recoger las fibras flotantes, se requiere también del dispositivo viajero, que aspira a lo largo de toda la máquina, polvo y fibras volátiles para impedir su adherencia al material.
Los veloces más modernos cuentan con alimentación y mudada automática se deben hacer con un 1/3 de botes de cinta al 100% otras a ¾ y el último a 50%.

FLUJO DE MECHERA
PARTES DE LA MAQUINA.
(Zinser 660)
Portalámparas de señales: ubicado en la parte delantera de la maquina sobre el tablero de mando, conformado por 4 luces de diferente color:
Luz blanca: paro trasero.
Luz verde: paro delantero.
Luz roja: faltan 200 m para la saca.
Luz amarilla: ya se hizo la saca.
Tubos de succión: ubicados debajo de la zona de estiraje, se encargan de succionar el pneumastop y llevarlo al deposito de pneumastop, el cual esta ubicado en la cola de la maquina.
Estación de botones: ubicado en la parte delantera de la maquina, en este se encuentra el contador y los botones operacionales de la maquina.
Zona de estiraje: ubicado en la superior de la maquina, esta conformada por tres varillas ranuradas que giran a diferentes velocidades para producir el estiraje.
Brazo pendular: formado por tres cilindros con cubierta de caucho que hacen presión sobre las varillas para producir el estiraje.
Porta bolsas: formado por una banda de caucho y un cilindro.
Clips: pieza plástica se encuentra en la zona de estiraje y sirve con tope para dar el título del pabilo, son cambiables y de diferente color dependiendo del titulo que se requiera.
Tornafil: ubicado en la parte superior de la volante, tiene estrías internas para generar torsión.
Volante: es la parte encargada de hacer la envoltura del pabilo sobre la carreta.
Huso: sistema donde todos giran a la vez en el sentido de las manecillas del reloj.
Carro porta husos: esta ubicado en la parte inferior de la maquina, tiene movimiento vertical para dar una buena envoltura al pabilo.
Sistema de conos: ubicado en la parte trasera de la maquina, conformado por dos conos y una banda los cuales se encargan de darle la conicidad al paquete de pabilo.
Crell o bastidor: formado por la zona de alimentación.
MATERIAL ENTRANTE.
El material entrante de la mechera es la cinta proveniente de la estiradora o de la peinadora, la cual debe cumplir los siguientes requisitos.
1. Peso determinado 70GN/ yarda.
2. Que no tenga tramos gruesos ni delgados.
3. Que no este repelada.
4. Que no este sucia ni contaminada.
5. Esta cinta viene en botes de 24 pulgadas de diámetro por 43 pulgadas de altura, y tiene una capacidad de 4200m de cinta (los datos dependerán del modelo de la maquinaria).

MATERIAL SALIENTE
El material saliente de la mechera es un pabilo con un titulo determinado (Ne). Este pabilo se enrolla en un carrete plástico, el cual mide 395 mm de longitud y 61 mm de diámetro. El carrete tiene estrías en la base para la tracción y una pestaña para asegurar la punta del pabilo, tienen diferente divisa para diferenciar el titulo. A cada carrete le caben 2200 m de pabilo 1 Ne.
SUBPRODUCTO
El subproducto de la mechera es el Pneumastop o Pneumafil y el desperdicio de los revientes y enredos.
FUNCIONES DEL OPERARIO
• Revisar contador: éste se encuentra en la cabeza de la máquina y en él se encuentran las letras A, B y C, que significan el número de turno. El contador marca la cantidad de producción de la máquina en su respectivo turno.
• Corregir reviente.
• Corregir reviente delantero.
• Corregir enredo en zona de estiraje: Cuando el enredo se presenta en esta zona, levante con una mano la cubierta de la misma y con la otra tome el brazo pendular.
Se libera la zona de estiraje, retirando la presión del brazo; con ambas manos, retire los cilindros de caucho.
• Corregir reviente trasero o de bastidor: Si la luz indica que el reviente está en la parte trasera, dirigirse hasta la parte lateral del bastidor, mirar y ubicar el lugar exacto donde se encuentra la cinta caída; luego, diríjase por la parte central del bastidor, tome la punta de la cinta reventada, pásela por las varillas y llévela hasta el lugar donde se encuentra el otro extremo de la cinta reventada.
• Preparar máquina para la saca en Mecheras.
• Realizar sacada o mudada en Mecheras.
• Corregir reviente delantero o de carreta en Mecheras.
Empacar el pabilo o material: Antes de empacar el pabilo, observe que el carro transportador esté completamente limpio de carretas y desperdicios.
Con ambas manos, recoja uno a uno los paquetes que se encuentren encima de las cubiertas de la máquina y colóquelos ordenadamente en el carro transportador, luego lleve el carro con el material a la zona de almacenamiento.
CHEQUEOS
Al pabilo de mecheras se le hace un chequeo para verificar el título, para este chequeo se toma una muestra de 21 yarda de pabilo.
VERIFICACIONES PARA EVITAR FALLAS DE PROCESO
-Observar que la cinta no se esté repelando: en caso de que la cinta se esté repelando, diríjase a la zona de bastidor, ubique el bote y con ambas manos sacúdalo y corrija la cinta hasta que quede uniforme.
-Verificar que no haya cinta delgada: Si localiza una cinta delgada, retire el bote y la carreta con pabilo; de la zona de materia prima, traiga un bote lleno y colóquelo en el lugar del bote retirado.
-Verificar que no haya cinta con fantasía:
-Asegurar que no haya dos o más pabilos enrollados en una sola
-Limpiar pneumastop. Esta limpieza, debe hacerse con la frecuencia.
DEFECTOS DE LABORACIÓN EN EL VELOZ.
1.- Pabilo irregular, debido a cinta de alimentación irregular, alto estiraje y torsión inadecuada, por falso estiraje en la zona de alimentación, por excesiva tensión entre cilindros productivos y cabrestillos.
2.- Pabilo cortado. Se denomina pabilo cortado, al material con estrías o líneas transversales, debido a una excesiva presión en los rodillos del tren de estiraje por encartamientos.
3.- Pabilo que se rompe, si sucede durante la producción, es por: excesiva tensión, excesiva velocidad de operación, condiciones ambientales inadecuadas o velocidad de arrollamiento superior a la entrega del cilindro producido.
DEFECTOS EN LA FORMACIÓN DEL CARRETE
La formación de la bobina o carrete de pabilo en el veloz, tiene determinado tamaño en cuanto a su longitud. A la longitud del carrete vacío, en cm o pulgadas, se le llama alzada y se distingue la base por ser de un diámetro ligeramente mayor con ranuras o espacios para sujetarse en el huso o portacarrete. Las alzadas van desde 6 a 20 pulgadas. El llenado total de la bobina deberá dejar un espacio libre de 1 pulgada tanto en la base como en la punta.
El diámetro del carrete también debe de ser uniforme de la base a la punta, las espiras deben arrollarse uniformemente evitando partes más gruesas o delgadas en su llenado. El diámetro está relacionado con la alzada y deberá ser el necesario que permita su libre colocación en el trócil manteniendo un espacio libre ente ellos y evitando enredos de material. El carrete no deberá ser muy apretado como para generar en lo mas mínimo falsos estirajes durante su alimentación y ni tan flojo que provoque que las espiras se desmoquen o deshagan cuando la mudada se efectúe de manera manual al hacer el cambio de vacíos por llenos. Tanto el operario como el ayudante deben echarlos al carrito para evitar que el material se maltrate.
PROBLEMAS Y SOLUCIONES

BIBLIOGRAFÍA
*Apuntes de hilatura 1
*http://josemaldonadoingenieriatextil.blogspot.com/search?updated-min=2009-01-01T00%3A00%3A00-08%3A00&updated-max=2010-01-01T00%3A00%3A00-08%3A00&max-results=1
*https://blogger.googleusercontent.com/img/b/R29vZ2xl/AVvXsEiYMM-4-sye3mJ7vNOHhyphenhyphenGAOW-73-EFiObdlVDtogxjCoYDZAdaMwd88NJk3xWn5N_lIF_wDjhTCmtrEVpYKXSNrl0L7HVZbtdTGWrZz5JZg6CofJytbv7k6lGjqab08_fMXPuNVsNrBWNd/s320/flujo+mechera.bmp
*http://www.vicentin.com.ar/fotos/mechera2.jpg
*http://www.buxaderas.com/refacciones-repuestos-pavilera-mechera.jpg
*http://www.textilespanamericanos.com/Articles/2004/Marzo/Textile_News/pictures/TPA_*Pix/electrojet.gif